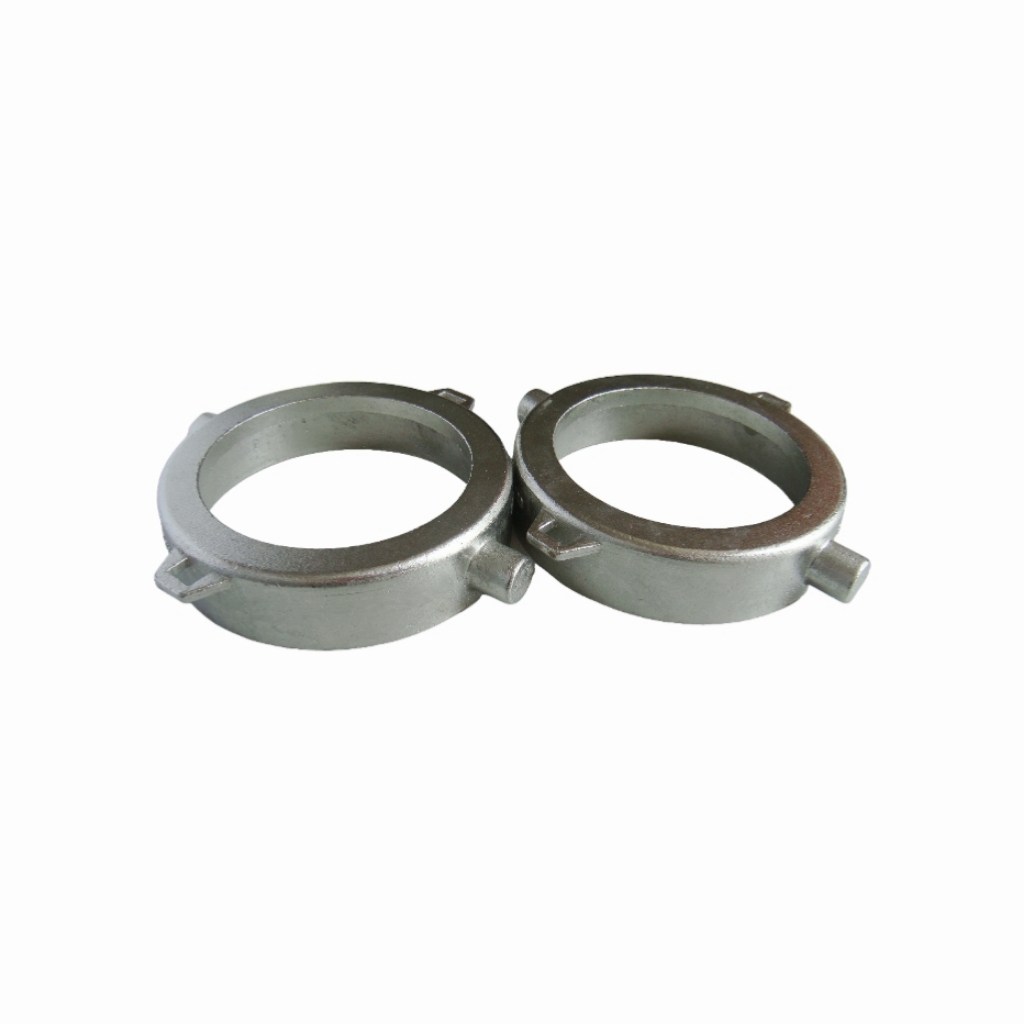
স্ট্যান্ডার্ড অ্যালুমিনিয়াম বা জিঙ্ক ডাই ঢালাই প্রায়ই চরম যান্ত্রিক চাপ, অত্যন্ত ক্ষয়কারী পরিবেশ, বা কঠোর স্যানিটেশন প্রয়োজনীয়তার বিষয়গুলির জন্য কম পড়ে। এই তীব্র কর্মক্ষম চাহিদাগুলি পরিচালনা করার জন্য নির্মাতাদের একটি শক্তিশালী বিকল্প প্রয়োজন। সামুদ্রিক, চিকিৎসা বা মহাকাশ অ্যাপ্লিকেশনগুলির জন্য অংশগুলি তৈরি করার সময় আপনি বস্তুগত অখণ্ডতার সাথে আপস করতে পারবেন না।
যদিও স্ট্যান্ডার্ড ডাই ঢালাই কম গলনাঙ্কের অ লৌহঘটিত ধাতু দ্বারা প্রাধান্য পায়, প্রকৃত উচ্চ-চাপ স্টেইনলেস স্টীল ডাই কাস্টিং একটি অত্যন্ত বিশেষ প্রক্রিয়া। 1,300 ডিগ্রি সেলসিয়াসের উপরে লৌহঘটিত ধাতু গলে যাওয়ার জন্য এটির জন্য উন্নত উচ্চ-তাপমাত্রার টুলিং প্রয়োজন। এই অংশগুলি উত্পাদন করার জন্য প্রচুর নির্ভুলতা, বিশেষ ফাউন্ড্রি সরঞ্জাম এবং কঠোর তাপ ব্যবস্থাপনা প্রয়োজন।
সঠিকভাবে প্রকৌশলী করা হলে, এটি উচ্চতর যান্ত্রিক বৈশিষ্ট্য সহ কাছাকাছি-নেট-আকৃতির অংশগুলি সরবরাহ করে, উচ্চ-ভলিউম উত্পাদন রানের জন্য ব্যয়বহুল সেকেন্ডারি মেশিনিং দূর করে। এই নির্দেশিকাটি মূল্যায়নের জন্য একটি প্রমাণ-ভিত্তিক কাঠামো প্রদান করে যদি এই প্রক্রিয়াটি আপনার প্রকল্পের প্রযুক্তিগত এবং বাণিজ্যিক প্রয়োজনীয়তার সাথে সারিবদ্ধ হয়। আপনি কীভাবে উপাদানের গ্রেডগুলি মূল্যায়ন করতে হয়, কঠোর নকশার নিয়ম প্রয়োগ করতে হয় এবং সাধারণ উত্পাদন ত্রুটিগুলি প্রশমিত করতে হয় তা শিখবেন।
মূল গ্রহণ
**বস্তুর শ্রেষ্ঠত্ব:** অতুলনীয় প্রসার্য শক্তি এবং জারা প্রতিরোধের অফার করে, যা PREN (পিটিং প্রতিরোধ সমতুল্য সংখ্যা) মান দ্বারা পরিমাপযোগ্য।
**প্রক্রিয়া বাস্তবতা:** উচ্চ গলে যাওয়া তাপমাত্রার কারণে উল্লেখযোগ্য অগ্রগতি টুলিং বিনিয়োগের প্রয়োজন; ROI সাধারণত শুধুমাত্র উচ্চ-ভলিউম, উচ্চ-জটিলতা উত্পাদন রানে উপলব্ধি করা হয়।
**নির্ভুলতা সীমা:** কঠোর সহনশীলতা (প্রতি ইঞ্চিতে ±0.005 ইঞ্চি পর্যন্ত) এবং যখন কঠোর DFM নির্দেশিকা অনুসরণ করা হয় তখন চমৎকার পৃষ্ঠের সমাপ্তি করতে সক্ষম।
**ত্রুটি নিয়ন্ত্রণ:** সাফল্য সম্পূর্ণরূপে উন্নত তাপ ব্যবস্থাপনা এবং গেটিং ডিজাইনের উপর নির্ভর করে যাতে লৌহঘটিত ধাতব প্রবাহের অন্তর্নিহিত সংকোচন এবং ঠান্ডা বন্ধ হওয়া রোধ করা যায়।
অনেক প্রকৌশলী ভুলভাবে উচ্চ-চাপ লৌহঘটিত ঢালাইকে বিনিয়োগ ঢালাইয়ের সাথে মিশ্রিত করেন। আমাদের অবশ্যই দুটিকে পরিষ্কারভাবে আলাদা করতে হবে। বিনিয়োগ ঢালাই, বা হারিয়ে যাওয়া মোম ঢালাই, ধ্বংসযোগ্য সিরামিক শেল ছাঁচের উপর নির্ভর করে। আপনি এটি প্রাথমিকভাবে নিম্ন থেকে মাঝারি উৎপাদন ভলিউমের জন্য ব্যবহার করেন। এটি জটিল অভ্যন্তরীণ জ্যামিতির জন্য অনুমতি দেয় তবে উল্লেখযোগ্য কায়িক শ্রম এবং দীর্ঘ চক্র সময়ের দাবি করে।
স্টেইনলেস স্টিলের সত্যিকারের উচ্চ-চাপ ডাই কাস্টিং (HPDC) একটি সম্পূর্ণ ভিন্ন প্রাণী। এটি বিশেষ, স্থায়ী অবাধ্য ধাতু ছাঁচ ব্যবহার করে। ফাউন্ড্রিগুলি প্রায়শই মলিবডেনাম বা টংস্টেন অ্যালয়েসের মতো উন্নত উপকরণ থেকে এগুলি মারা যায়। এই বহিরাগত টুল স্টিলগুলি গহ্বরে গলিত লোহার সংকর ধাতুগুলি প্রবেশ করার সময় উত্পন্ন চরম তাপীয় শক সহ্য করে। এই প্রক্রিয়াটি অত্যন্ত স্বয়ংক্রিয়, ব্যতিক্রমীভাবে দ্রুত, এবং ব্যাপক উৎপাদন চালানোর জন্য কঠোরভাবে উদ্দেশ্যে।
প্রসেস মেকানিক্স
এই অংশগুলি তৈরি করতে, ফাউন্ড্রিগুলি অসাধারণ গতিতে ডাই ক্যাভিটিতে তরল লৌহঘটিত অ্যালো ইনজেকশন করে। তারা চরম চাপ প্রয়োগ করে, সাধারণত 150 থেকে 1,200 বার পর্যন্ত। এই আক্রমনাত্মক ইনজেকশন নিশ্চিত করে যে গলিত ধাতু সম্পূর্ণরূপে জটিল জ্যামিতি পূরণ করে তা শক্ত হওয়ার আগে। দ্রুত শীতল হওয়ার হার একটি সূক্ষ্ম-শস্যযুক্ত মাইক্রোস্ট্রাকচার তৈরি করে, যা চূড়ান্ত উপাদানটিকে চমৎকার যান্ত্রিক বৈশিষ্ট্য দেয়।
অশান্তি প্রতিরোধ করার জন্য আপনাকে অবশ্যই ইনজেকশনের গতি সাবধানে নিয়ন্ত্রণ করতে হবে। যদি ধাতু খুব দ্রুত প্রবাহিত হয়, এটি বাতাসকে আটকে রাখে। যদি এটি খুব ধীর গতিতে প্রবাহিত হয়, তাহলে আপনার অকাল হিমায়িত হওয়ার ঝুঁকি রয়েছে। প্রকৌশলীরা এই ভরাট প্রক্রিয়াটি অনুকরণ করতে উন্নত কম্পিউটেশনাল ফ্লুইড ডাইনামিকস (CFD) সফ্টওয়্যার ব্যবহার করে, একটি মসৃণ, অনুমানযোগ্য প্রবাহের সামনে নিশ্চিত করে।
টুলিং বাণিজ্য বন্ধ
আমরা রুমে হাতি স্বীকার করতে হবে: টুলিং খরচ. তরল লৌহঘটিত ইনজেকশন থেকে বেঁচে থাকার জন্য একটি বিশাল অগ্রিম বিনিয়োগ প্রয়োজন। মলিবডেনাম ডাই মেশিনের জন্য অবিশ্বাস্যভাবে কঠিন এবং অ্যালুমিনিয়ামের জন্য ব্যবহৃত স্ট্যান্ডার্ড H13 ইস্পাত ডাইগুলির চেয়ে দ্রুত হ্রাস পায়।
আপনার এই সিদ্ধান্তটিকে একটি কঠোর ভলিউম বনাম মেশিনিং খরচ সমীকরণ হিসাবে ফ্রেম করা উচিত। আপনার যদি 500টি অংশের প্রয়োজন হয়, সিএনসি মেশিনিং বা বিনিয়োগ কাস্টিং অর্থপূর্ণ। আপনার যদি 50,000 যন্ত্রাংশের প্রয়োজন হয়, প্রতি-পার্ট সাইকেল সময়ের ব্যাপক হ্রাস এবং ন্যূনতম মাধ্যমিক প্রক্রিয়াকরণ সহজেই প্রাথমিক ডাই বিনিয়োগকে ন্যায্যতা দেয়।
মূল বাণিজ্যিক এবং প্রযুক্তিগত সুবিধা
ব্যতিক্রমী জারা প্রতিরোধের (PREN মেট্রিক)
আমাদের জেনেরিক 'মরিচা-প্রমাণ' দাবির বাইরে যেতে হবে। স্টেইনলেস অ্যালয়গুলি একটি জটিল ক্রোমিয়াম অক্সাইড প্যাসিভেশন স্তরের উপর নির্ভর করে। অক্সিজেনের সংস্পর্শে এলে, এই আণুবীক্ষণিক স্তরটি স্বয়ংক্রিয়ভাবে গঠন করে, অন্তর্নিহিত লোহাকে ক্ষয়কারী উপাদান থেকে দূরে সরিয়ে দেয়। স্ক্র্যাচ হলে, এটি দ্রুত নিরাময় করে।
ইঞ্জিনিয়াররা পিটিং রেজিস্ট্যান্স ইকুইভালেন্ট নম্বর (PREN) ব্যবহার করে এই প্রতিরোধের পরিমাণ নির্ধারণ করে। আপনি ক্রোমিয়াম, মলিবডেনাম এবং নাইট্রোজেন সামগ্রীর উপর ভিত্তি করে এটি গণনা করেন। উচ্চ PREN (40-এর বেশি) গর্বিত গ্রেডগুলি অনায়াসে কঠোর 1000ppm ক্লোরাইড পরিবেশ সহ্য করে। এটি গভীর সমুদ্রের সরঞ্জাম এবং আক্রমনাত্মক রাসায়নিক প্রক্রিয়াকরণ উদ্ভিদের জন্য তাদের অপরিহার্য করে তোলে।
উচ্চ ভলিউমের জন্য সেকেন্ডারি মেশিনিং হ্রাস
নেট-আকৃতি বা কাছাকাছি-নেট-আকৃতির বৈশিষ্ট্যগুলি অর্জন করা সরাসরি আপনার নীচের লাইনকে প্রভাবিত করে। উচ্চ-চাপ ঢালাই ঠিক ছাঁচ থেকে জটিল জ্যামিতি গঠন করতে পারে। আপনি মিলিং মেশিন স্পর্শ না করেই অভ্যন্তরীণ থ্রেড, হেক্স ড্রাইভ এবং জটিল স্প্লাইনগুলি কাস্ট করতে পারেন।
30% থেকে 50% সেকেন্ডারি CNC মেশিনিং ধাপগুলি বাদ দিয়ে, আপনি উত্পাদনের সময়সীমাকে তীব্রভাবে ত্বরান্বিত করেন। আপনাকে আর একাধিক ওয়ার্কস্টেশনের মধ্যে অংশ সরাতে হবে না। এই সুবিন্যস্ত কর্মপ্রবাহ শ্রমের খরচ কমায়, মেশিনের পরিধান কমিয়ে দেয় এবং ফিক্সচার টুলিং খরচ কমিয়ে দেয়।
উচ্চতর যান্ত্রিক বৈশিষ্ট্য
অ্যালুমিনিয়াম এবং দস্তা চরম যান্ত্রিক চাপের অধীনে ব্যর্থ হয়। তারা উচ্চ তাপমাত্রায় গুরুতর হামাগুড়ি এবং প্লাস্টিকের বিকৃতি অনুভব করে। বিপরীতে, লৌহঘটিত কাস্টিংগুলি নৃশংস পরিবেশে তাদের কাঠামোগত অখণ্ডতা বজায় রাখে।
তারা ব্যতিক্রমী প্রসার্য শক্তি এবং প্রভাব প্রতিরোধের প্রদান করে। আপনি এগুলিকে উচ্চ-চাপের স্টিম ভালভ, ভারী-শুল্ক ইঞ্জিন মাউন্ট এবং শিল্প তরল নিয়ন্ত্রণ ব্যবস্থায় সমৃদ্ধ দেখতে পাবেন যেখানে নরম ধাতুগুলি তাত্ক্ষণিকভাবে বিকৃত বা ফ্র্যাকচার হবে।
স্থায়িত্ব এবং জীবনচক্র
আধুনিক উত্পাদন টেকসই অনুশীলনের দাবি করে। এই ধাতুটি একটি চিত্তাকর্ষক বিশ্বব্যাপী পুনর্ব্যবহারযোগ্য হার 85% ছাড়িয়েছে। একটি পণ্যের জীবনচক্রের শেষে, আপনি যান্ত্রিক বৈশিষ্ট্যের কোন অবনতি ছাড়াই এটিকে গলিয়ে ফেলতে পারেন এবং পুনরায় ব্যবহার করতে পারেন।
অধিকন্তু, উচ্চ-চাপ ঢালাই বিয়োগমূলক উত্পাদনের তুলনায় কাঁচামালের বর্জ্যকে উল্লেখযোগ্যভাবে হ্রাস করে। স্টিলের একটি ব্লক সিএনসি মেশিনিং প্রায়ই 60% উপাদানকে ধাতব চিপে পরিণত করে। ঢালাই গহ্বরে শুধুমাত্র প্রয়োজনীয় পরিমাণ ধাতু প্রবেশ করায়, এটি একটি অত্যন্ত সম্পদ-দক্ষ প্রক্রিয়া করে তোলে।
ডাই কাস্টিংয়ের জন্য স্টেইনলেস স্টীল গ্রেডের মূল্যায়ন করা
সঠিক খাদ নির্বাচন আপনার প্রকল্পের সাফল্য নির্দেশ করে। আমরা সবচেয়ে সাধারণ পরিবারগুলিকে একটি তুলনা ম্যাট্রিক্স চার্টে সংগঠিত করেছি যাতে প্রকৌশল ক্রেতাদের বস্তুগত বৈশিষ্ট্যগুলিকে প্রয়োগের বাস্তবতার সাথে মেলে।
খাদ পরিবার
নির্দিষ্ট গ্রেড
মূল বৈশিষ্ট্য
আদর্শ অ্যাপ্লিকেশন
অস্টেনিটিক
304
বেসলাইন স্ট্যান্ডার্ড। উচ্চ নমনীয়তা, চমৎকার সাধারণ জারা প্রতিরোধের, এবং অ-চৌম্বকীয় বৈশিষ্ট্য অফার করে। ঢালাই এবং পোলিশ করা সহজ।
খাদ্য-গ্রেড প্রক্রিয়াকরণ সরঞ্জাম, মৌলিক চিকিৎসা ডিভাইস, স্থাপত্য হার্ডওয়্যার।
অস্টেনিটিক
316 / 316L
2-3% মলিবডেনাম অন্তর্ভুক্ত। ব্যাপকভাবে বর্ধিত ক্লোরাইড প্রতিরোধের প্রদান করে। ভাল ঢালাইয়ের জন্য 'L' বৈকল্পিক বৈশিষ্ট্য কম কার্বন।
সামুদ্রিক হার্ডওয়্যার, অফশোর তেল রিগস, কঠোর রাসায়নিক প্রক্রিয়াকরণ প্ল্যান্ট।
মার্টেনসিটিক
410/416
পরম জারা প্রতিরোধের তুলনায় উচ্চ যান্ত্রিক শক্তি, কঠোরতা এবং পরিধান প্রতিরোধকে অগ্রাধিকার দেয়। চৌম্বকীয় এবং চরম ফলন চাপের অধীনে নমনের পরিবর্তে ফ্র্যাকচার প্রবণ।
পাম্প শ্যাফ্ট, ভারী-শুল্ক ফাস্টেনার, প্লেট পরিধান, শিল্প টারবাইন ব্লেড।
বর্ষণ শক্ত হওয়া
17-4 পিএইচ
তীব্র যান্ত্রিক শক্তি এবং নির্ভরযোগ্য জারা প্রতিরোধের একটি সর্বোত্তম ভারসাম্য প্রদান করে। নির্দিষ্ট কঠোরতা মাত্রা অর্জন তাপ-চিকিত্সা করা যেতে পারে.
মহাকাশের কাঠামোগত উপাদান, সামরিক হার্ডওয়্যার, উচ্চ-স্ট্রেস গিয়ার।
স্টেইনলেস যন্ত্রাংশের জন্য DFM (উৎপাদনযোগ্যতার জন্য ডিজাইন) নির্দেশিকা
আপনি উচ্চ-তাপমাত্রা লৌহঘটিত মিশ্রণের জন্য স্ট্যান্ডার্ড অ্যালুমিনিয়াম DFM নিয়ম ব্যবহার করতে পারবেন না। তাপীয় গতিবিদ্যা সম্পূর্ণ ভিন্নভাবে আচরণ করে। এই নির্দিষ্ট নির্দেশিকা অনুসরণ আপনার নিশ্চিত স্টেইনলেস স্টিল ডাই কাস্টিং প্রকল্পটি ব্যয়বহুল টুলিং ধ্বংস না করেই সফল হয়।
দেয়ালের বেধ এবং প্রবাহের গতিবিদ্যা: লৌহঘটিত ধাতুর দ্রুত শীতল হওয়ার হারের কারণে, আপনাকে অবশ্যই প্রাচীরের সমান বেধ বজায় রাখতে হবে। পুরুত্বের তারতম্য অসম শীতলতা সৃষ্টি করে, যা গুরুতর পাটা এবং অভ্যন্তরীণ সংকোচনের দিকে পরিচালিত করে। যদি বেধের পরিবর্তন অনিবার্য হয় তবে ধীরে ধীরে পরিবর্তনগুলি রাখুন।
খসড়া কোণ: লৌহঘটিত অ্যালয়গুলি অ্যালুমিনিয়াম বা জিঙ্কের তুলনায় দৃঢ়করণের সময় উচ্চ তাপীয় সংকোচনের হার প্রদর্শন করে। বৃহত্তর খসড়া কোণের প্রয়োজনীয়তা সম্বোধন করুন। আমরা ডাই সারফেস স্কোর না করে মসৃণ অংশ বের করার অনুমতি দেওয়ার জন্য প্রতি পাশে ন্যূনতম 3 থেকে 5 ডিগ্রি সুপারিশ করি।
Fillet Radii: তীক্ষ্ণ কোণগুলি স্ট্রেস কেন্দ্রীক হিসাবে কাজ করে, কাস্টের অংশ এবং টুলের জন্যই। 0.4 মিমি এবং 0.8 মিমি এর মধ্যে ন্যূনতম ফিলেট রেডিআই সুপারিশ করুন। উদার ফিললেটগুলি চাপের ঘনত্বকে মারাত্মকভাবে হ্রাস করে এবং ব্যয়বহুল মলিবডেনাম টুলিংয়ে তাপ-পরীক্ষা (সারফেস ক্র্যাকিং) প্রতিরোধ করে।
পাঁজর এবং কর্তা: কঠিন, পুরু অংশগুলি শীতল পর্যায়ে তাপীয় ত্রুটিগুলিকে আমন্ত্রণ জানায়। এর পরিবর্তে কাঠামোগত পাঁজর কীভাবে ব্যবহার করবেন তার রূপরেখা দিন। পুরু অঞ্চলগুলিকে আউট করা এবং ছেদকারী পাঁজর ব্যবহার করে সামগ্রিক ভর না বাড়িয়ে আংশিক দৃঢ়তা বজায় রাখে। পাঁজরের পুরুত্ব পার্শ্ববর্তী দেয়ালের পুরুত্বের প্রায় 60% পর্যন্ত রাখুন।
ত্রুটি প্রশমন: একটি গুণমান নিশ্চিতকরণ কাঠামো
এমনকি নিখুঁত DFM সহ, উচ্চ-গলনা-বিন্দু অ্যালয় তৈরি করা উল্লেখযোগ্য চ্যালেঞ্জ উপস্থাপন করে। সফলতা নির্ভর করে ত্রুটিগুলি হওয়ার আগে পূর্বাভাস করার উপর। আমরা এই 'রুট কজ এন্ড ইঞ্জিনিয়ারিং সলিউশন' ম্যাট্রিক্সটি উপস্থাপন করি ব্যবহারিক উৎপাদন কর্তৃপক্ষ প্রদর্শনের জন্য।
ত্রুটির ধরন
ভিজ্যুয়াল আইডেন্টিফিকেশন
মূল কারণ বিশ্লেষণ
ইঞ্জিনিয়ারিং সমাধান
সংকোচন গহ্বর
দাগযুক্ত, অনিয়মিত গর্তগুলি সাধারণত ঢালাই অংশের সবচেয়ে ঘন অংশে পাওয়া যায়।
অনুপযুক্ত গেটিং নকশা শক্ত করার সময় বিচ্ছিন্ন তরল পুলের দিকে পরিচালিত করে। ধাতুটি ঠান্ডা হওয়ার সাথে সাথে সঙ্কুচিত হয়ে যায়, যদি কোন অতিরিক্ত তরল এলাকাটিকে না খাওয়ায় তাহলে একটি শূন্যতা তৈরি হয়।
উন্নত থার্মাল মডেলিং সফ্টওয়্যার স্থাপন করুন। পুরু অংশগুলিকে ক্রমাগত খাওয়ানোর জন্য রাইজার বসানো অপ্টিমাইজ করুন। গেটিং সিস্টেমের দিকে দিকনির্দেশক দৃঢ়ীকরণ জোর করতে স্থানীয় ডাই কুলিং চ্যানেলগুলি প্রয়োগ করুন।
পোরোসিটি (গ্যাস এন্ট্রাপমেন্ট)
মসৃণ, গোলাকার বুদবুদগুলি পৃষ্ঠে দৃশ্যমান বা অভ্যন্তরীণভাবে এক্স-রে এর মাধ্যমে সনাক্ত করা যায়।
উচ্চ ইনজেকশন গতিতে অশান্ত ধাতব প্রবাহ বাতাসকে আটকে রাখে। বিকল্পভাবে, ডাই ক্যাভিটির ভিতরে রেখে যাওয়া আর্দ্রতা গলিত ধাতুর সংস্পর্শে এসে বাষ্পে পরিণত হয়।
ইনজেকশনের আগে বায়ু খালি করার জন্য ভ্যাকুয়াম-সহায়তা প্রযুক্তির বাস্তবায়ন। ফাউন্ড্রি পরিবেশে কঠোর আর্দ্রতা নিয়ন্ত্রণ প্রয়োগ করুন। একটি ল্যামিনার প্রবাহ সামনে নিশ্চিত করতে গেট গতি অপ্টিমাইজ করুন.
ঠান্ডা বন্ধ
পৃষ্ঠের স্বতন্ত্র রেখা বা ফাটল যেখানে দুটি ধাতব ফ্রন্ট পুরোপুরি ফিউজ করতে ব্যর্থ হয়েছে।
দুটি ধাতব প্রবাহ ফ্রন্ট তাদের সর্বোত্তম ফিউশন তাপমাত্রার নীচে নেমে যাওয়ার পরে মিলিত হয়। অলস ইনজেকশন বা অত্যধিক জটিল ডাই ক্যাভিটি লেআউট অকাল হিমায়িত করে।
ঢালাও তাপমাত্রার সুনির্দিষ্ট নিয়ন্ত্রণ। দ্রুত, অভিন্ন গহ্বর ভরাট নিশ্চিত করতে গেটিং অবস্থানগুলি অপ্টিমাইজ করুন। সম্পূর্ণ তরল অবস্থায় থাকা অবস্থায় ধাতব ফ্রন্টগুলিকে একসাথে জোর করতে ইনজেকশন চাপ বাড়ান।
উচ্চ-পারফরম্যান্স অ্যাপ্লিকেশন এবং শর্টলিস্টিং লজিক
যেখানে ROI প্রমাণিত
চরম অপারেটিং পরিবেশের সাথে কাজ করে এমন শিল্পগুলি এই প্রক্রিয়া থেকে সর্বাধিক মান বের করে। যখন কম্পোনেন্ট ব্যর্থতা মানে বিপর্যয়মূলক সিস্টেম ডাউনটাইম তখন উচ্চ আপফ্রন্ট টুলিং খরচ সহজেই নিজেদের ন্যায্যতা দেয়।
সামুদ্রিক এবং অফশোর: ইম্পেলার, ভালভ বডি এবং উচ্চ-চাপের পাইপ ফিটিংগুলির জন্য নোনা জলে কয়েক দশকের কর্মক্ষম জীবন প্রয়োজন। অস্টেনিটিক গ্রেডগুলি এখানে উন্নতি লাভ করে, সম্পূর্ণরূপে ক্লোরাইড পিটিংকে উপেক্ষা করে যা কম ধাতু ধ্বংস করে।
চিকিৎসা ও অস্ত্রোপচার: অর্থোপেডিক ইমপ্লান্ট, হাড়ের করাত এবং অস্ত্রোপচারের যন্ত্রের জন্য বারবার উচ্চ-তাপমাত্রার অটোক্লেভ নির্বীজন প্রয়োজন। উপাদানটি তার তীক্ষ্ণ প্রান্তগুলিকে অবনমিত বা হারানো ছাড়াই কঠোর স্যানিটেশন মান বজায় রাখে।
ইন্ডাস্ট্রিয়াল ফ্লুইড কন্ট্রোল: পেট্রোকেমিক্যাল সেক্টরের জন্য উচ্চ-চাপ পাম্প হাউজিং এবং প্রবাহ-নিয়ন্ত্রণ বহুগুণ। এই উপাদানগুলি অত্যন্ত চাপে ক্ষয়কারী স্লারি এবং অত্যন্ত অ্যাসিডিক রাসায়নিক নিরাপদে সহ্য করে।
শর্টলিস্টিং লজিক (গো/নো-গো মানদণ্ড)
একটি ফাউন্ড্রির সাথে যোগাযোগ করার আগে, এই কঠোর মূল্যায়ন কাঠামোর মাধ্যমে আপনার প্রকল্পটি চালান। এটি সময় সাশ্রয় করে এবং ব্যয়বহুল মিসলাইনমেন্ট প্রতিরোধ করে।
উৎপাদন ভলিউম চেক: আপনার কি বার্ষিক 10,000+ ইউনিটের বেশি উৎপাদনের পরিমাণ আছে? যদি না হয়: বিনিয়োগ ঢালাই বা সরাসরি CNC মেশিনের মূল্যায়ন করুন। টুলিং খরচ আপনার বাজেট ভেঙ্গে যাবে. যদি হ্যাঁ: প্রক্রিয়াটি চমৎকার আর্থিক অর্থবোধ করে। পরবর্তী ধাপে এগিয়ে যান।
জ্যামিতিক জটিলতা পরীক্ষা: অংশটির জন্য কি পাতলা দেয়াল এবং আঁটসাঁট সহনশীলতা প্রয়োজন (প্রতি ইঞ্চিতে ±0.005' পর্যন্ত) যা CNC মেশিন অর্থনৈতিকভাবে তৈরি করতে পারে না? যদি না: সরল জ্যামিতিগুলি এক্সট্রুড বা স্ট্যাম্পের জন্য সস্তা হতে পারে। যদি হ্যাঁ: ডাই কাস্টিংয়ের সাথে এগিয়ে যান। এখানে নেট-আকৃতির মান ঢালাই করার ক্ষমতা অভ্যন্তরীণ আকারের বৈশিষ্ট্যগুলি অফার করে।
উপাদানের চাহিদা পরীক্ষা: অ্যালুমিনিয়াম বা দস্তা কি আপনার যান্ত্রিক চাপ পরীক্ষায় ব্যর্থ হয়? যদি না থাকে: স্ট্যান্ডার্ড অ লৌহঘটিত ঢালাইয়ে থাকুন। টুলিং অনেক সস্তা। যদি হ্যাঁ: লৌহঘটিত উচ্চ-চাপ ইনজেকশন আপনার মনোনীত পথ এগিয়ে যান।
উপসংহার
আপনাকে অবশ্যই উচ্চ-চাপ লৌহঘটিত ঢালাইকে একটি লক্ষ্যযুক্ত প্রকৌশল সমাধান হিসাবে বিবেচনা করতে হবে, একটি সর্বজনীন উত্পাদন পদ্ধতি নয়। এটা স্ট্যান্ডার্ড অ্যালুমিনিয়াম ঢালাই বা ঐতিহ্যগত বালি ঢালাই জন্য একটি সরাসরি প্রতিস্থাপন নয়. এটি জটিল, উচ্চ-ভলিউম লৌহঘটিত অংশগুলির জন্য কঠোরভাবে একটি অত্যন্ত নির্দিষ্ট, উচ্চ-আরওআই সমাধান হিসাবে কাজ করে যা প্রচুর স্থায়িত্ব এবং শক্ত সহনশীলতার দাবি করে।
আমরা প্রকৌশল ক্রেতাদের প্রাথমিক CAD পর্বে একটি বিশেষ ফাউন্ড্রির সাথে জড়িত থাকার পরামর্শ দিই। নকশা লক না হওয়া পর্যন্ত অপেক্ষা করবেন না। প্রারম্ভিক DFM অডিট নির্দেশ করে যে অংশ জ্যামিতি উচ্চ-চাপ ইনজেকশনের জন্য কার্যকর কিনা বা কাঠামোগত পরিবর্তনের প্রয়োজন। প্রাচীরের বেধ এবং খসড়া কোণগুলিকে সামঞ্জস্য করা শুরুর দিকে লাইনের নীচে টুলিং পুনঃকর্মে কয়েক হাজার ডলার সাশ্রয় করে।
FAQ
প্রশ্ন: আপনি কি সত্যিই স্টেইনলেস স্টীল ঢালাই করতে পারেন, নাকি এটি কেবল বিনিয়োগ কাস্টিং?
উত্তর: হ্যাঁ, স্টিলের জন্য সত্যিকারের উচ্চ-চাপ ডাই কাস্টিং বিদ্যমান, যদিও এটি বিরল। ডিসপোজেবল মোম এবং সিরামিক ছাঁচ ব্যবহার করে ইনভেস্টমেন্ট ঢালাইয়ের বিপরীতে, এইচপিডিসি তরল ধাতুকে প্রচণ্ড চাপে স্থায়ী, পুনঃব্যবহারযোগ্য ছাঁচে মলিবডেনামের মতো অবাধ্য ধাতু দিয়ে তৈরি করে তীব্র তাপীয় শক সহ্য করে।
প্রশ্ন: একটি স্টেইনলেস স্টীল ডাই জন্য সাধারণ টুলিং জীবনকাল কি?
উত্তর: অ্যালুমিনিয়ামের চেয়ে আয়ুষ্কাল উল্লেখযোগ্যভাবে কম। 1,300 ডিগ্রি সেন্টিগ্রেড তরল ধাতু থেকে চরম তাপীয় শক জীবনকে সীমাবদ্ধ করে, প্রায়শই জ্যামিতির উপর নির্ভর করে 5,000 থেকে 20,000 শট ক্যাপিং করে। ফাউন্ড্রিগুলির এই খরচগুলি পরিচালনা করার জন্য কৌশলগত রক্ষণাবেক্ষণ, স্থানীয়ভাবে শীতলকরণ, এবং প্রতিস্থাপনযোগ্য টুল স্টিল সন্নিবেশ প্রয়োজন।
প্রশ্ন: সিএনসি মেশিনিং বিলেটের সাথে খরচ কীভাবে তুলনা করে?
উত্তর: এটি একটি ব্রেকইভেন পয়েন্টের উপর নির্ভর করে। অবাধ্য মেটাল টুলিংয়ের জন্য আপনি একটি উচ্চ প্রাথমিক CapEx সম্মুখীন হন। যাইহোক, একবার চললে, CNC মেশিনিং এর তুলনায় পিস-দাম দ্রুতগতিতে কমে যায়। 10,000 ইউনিটের বেশি ভলিউমের জন্য, কাঁচামালের বর্জ্য নির্মূল এবং দীর্ঘ মেশিনিং ঘন্টা কাস্টিংকে অনেক সস্তা করে তোলে।
Nanjing Best International Co., Ltd. হল চীন ভিত্তিক শিল্প উপাদানগুলির একটি স্বনামধন্য প্রস্তুতকারক এবং সরবরাহকারী। আমাদের কারখানাটি চাংঝো শহরে অবস্থিত, যা নানজিং থেকে গাড়িতে 1.5 ঘন্টার মধ্যে সুবিধাজনকভাবে পৌঁছানো যেতে পারে।