Menulis lembar spesifikasi manufaktur merupakan tanggung jawab penting bagi manajer pengadaan dan insinyur mesin. Bayangkan skenario ini. Tim pengadaan dengan penuh semangat membongkar 10.000 komponen yang sangat dinantikan. Dalam seminggu, mereka menemukan bagian-bagian tersebut telah menyusut di luar toleransi atau permukaannya melepuh parah. Mimpi buruk ini biasanya berasal dari satu kesalahan penyusunan. Menemukan keseimbangan sempurna dalam spesifikasi pembelian sangatlah sulit. Spesifikasi yang terlalu kabur pasti akan menyebabkan kinerja komponen yang buruk dan inkonsistensi kualitas. Sebaliknya, spesifikasi yang terlalu ketat dapat menaikkan biaya produksi dan sangat membatasi pilihan pemasok Anda.
Sebagai proses manufaktur utama, die casting seng khusus menonjol karena memproduksi komponen logam dengan presisi tinggi, tahan lama, dan hemat biaya. Namun, sekadar menulis 'seng' atau 'paduan seng' pada gambar teknik dapat menyebabkan bencana. Campuran metalurgi yang berbeda memiliki sifat mekanik, laju penyusutan, dan karakteristik termal yang sangat berbeda.
Tujuan inti dari panduan ini adalah untuk mengarahkan pembeli dan teknisi mengenai kelas mana yang akan disebutkan dalam cetak biru mereka. Dengan memahami sifat mekanik secara menyeluruh, melakukan referensi silang terhadap standar global, dan menganalisis lingkungan penggunaan akhir produk tertentu, tim pengadaan dapat mengamankan komponen yang andal untuk rantai pasokan global mereka.
Poin Penting
Presisi adalah Kuncinya: Memberi nama grade tertentu seperti Zamak 3 atau ZA-8 memastikan sifat mekanik yang konsisten dan mencegah dugaan pemasok.
Standar Industri: Untuk lebih dari 70 persen proyek pembentukan logam khusus, Zamak 3 menawarkan keseimbangan optimal antara kemampuan pengecoran, kemampuan penyelesaian akhir, dan efisiensi biaya.
Standar Global Penting: Spesifikasi pembelian yang kuat harus mencakup penetapan standar regional—seperti ASTM, EN, JIS, atau GB—di samping nama paduan yang umum untuk menjamin kejelasan lintas batas internasional.
Tingkatan yang Ditentukan Aplikasi: Komponen konsumen dan industri yang berbeda memerlukan tingkatan yang sangat spesifik tergantung pada tuntutan uniknya terhadap integritas struktural, ketahanan terhadap benturan, atau perawatan permukaan premium.
Konsultasi Pakar: Bermitra dengan pakar manufaktur profesional di awal fase desain membantu para insinyur mendapatkan spesifikasi material yang paling hemat biaya sebelum perkakas mahal dimulai.
Tren Industri: Pergeseran Menuju Metalurgi Presisi
Data pasar terkini menunjukkan adanya perubahan nyata dalam strategi pengadaan di sektor pembentuk logam. Ketika industri mendorong penerapan bobot yang lebih ringan secara agresif—khususnya di bidang otomotif dan elektronik konsumen—para insinyur tidak dapat lagi mengandalkan penggunaan material generik yang aman dan direkayasa secara berlebihan. Peraturan lingkungan hidup yang ketat dan kebutuhan untuk mengurangi jejak karbon memaksa rantai pasokan menuntut data metalurgi yang sangat optimal. Pembeli kini menentukan nilai yang sangat spesifik untuk mencapai dinding yang lebih tipis dan mengurangi penggunaan bahan mentah tanpa mengorbankan kekuatan tarik. Pergeseran strategis ini tidak hanya memangkas emisi selama produksi massal namun juga mencegah biaya tersembunyi yang terkait dengan pengotor paduan sekunder.
Mengapa Spesifikasi Material yang Tidak Jelas Gagal dalam Produksi
Bahaya Info Umum
Ketika spesifikasi pembelian hanya mencantumkan “Paduan Seng” sebagai persyaratan dasar, hal ini secara tidak sengaja membuka pintu terhadap risiko manufaktur yang parah. Info umum memungkinkan pemasok untuk menggunakan bahan mentah mana pun yang saat ini paling murah atau paling mudah tersedia di pasar lokal. Akibatnya, variasi ini berdampak langsung pada laju penyusutan logam saat mendingin di dalam rongga cetakan. Jika suatu alat secara eksplisit dirancang untuk tingkat penyusutan Zamak 3, namun pemasok mengganti campuran paduan yang berbeda, bagian yang dihasilkan akan gagal memenuhi toleransi dimensi yang ketat.
Selain itu, pemilihan paduan yang salah sering kali menyebabkan porositas internal yang parah, berkurangnya kekuatan tarik, dan kegagalan struktural dini pada beban terus menerus. Jika unsur-unsur seperti timbal, timah, atau kadmium melebihi batas metalurgi yang ketat, bagian yang dihasilkan menjadi sangat rentan terhadap korosi antar butir. Cacat yang tidak terlihat ini menyebabkan komponen membengkak, retak, atau hancur seiring berjalannya waktu.
Peran Spesifikasi Pembelian yang Tepat
Berbeda dengan pedoman yang longgar, spesifikasi material yang didefinisikan secara ketat berfungsi sebagai kontrak teknis yang mengikat. Perusahaan ini secara aktif melindungi pembeli dengan menetapkan dasar yang terukur dan sah secara hukum untuk pengendalian kualitas dan pengujian metalurgi. Saat Anda menentukan nilai yang tepat, Anda sekaligus menstandardisasi proses penawaran. Beberapa produsen terpaksa memberikan penawaran berdasarkan biaya bahan baku yang sama persis. Transparansi ini memungkinkan tim pengadaan membandingkan tawaran secara akurat tanpa takut akan adanya penurunan peringkat yang signifikan.
Menyeimbangkan Biaya dan Kinerja
Meskipun spesifikasi yang terlalu rendah menyebabkan kegagalan komponen yang fatal, spesifikasi yang berlebihan dapat menggelembungkan anggaran produksi secara tidak perlu. Menuntut paduan tembaga berkinerja tinggi dan tinggi seperti Zamak 2 untuk penutup kosmetik sederhana memaksa perusahaan Anda membayar mahal untuk sifat mekanik yang tidak akan pernah dimanfaatkan oleh produk tersebut. Secara khusus, spesifikasi yang tepat menyelaraskan biaya bahan baku secara langsung dengan persyaratan fungsional komponen.
Seri Zamak: Landasan Pembentukan Logam Kustom
Keluarga paduan Zamak—akronim yang berasal dari nama Jerman untuk Seng, Aluminium, Magnesium, dan Tembaga—merupakan tulang punggung mutlak industri die casting. Memahami nuansa antara tingkatan ini sangat penting untuk pemilihan material yang akurat.
Zamak 3: Standar Universal
Di antara opsi yang tersedia, Zamak 3 adalah pilihan default yang tidak perlu dipersoalkan. Ini menyumbang sebagian besar dari semua coran seng yang diproduksi secara global. Ini mengandung sekitar 4 persen aluminium dan sejumlah kecil magnesium yang dikontrol ketat untuk mencegah korosi. Zamak 3 menawarkan keseimbangan sifat fisik terbaik secara keseluruhan. Ini menunjukkan stabilitas dimensi jangka panjang yang sangat baik, sehingga ideal untuk komponen presisi. Selain itu, ia memberikan permukaan sempurna yang mudah menerima perawatan pelapisan, pengecatan, dan kromat.
Zamak 5: Untuk Menambah Kekuatan
Ketika suatu komponen memerlukan kekuatan mekanik yang lebih tinggi daripada yang dapat disediakan oleh kelas standar, Zamak 5 adalah peningkatan yang logis. Perbedaan metalurgi utama adalah penambahan sekitar 1 persen tembaga. Penambahan tembaga spesifik ini secara signifikan meningkatkan kekuatan tarik—hingga 331 MPa dibandingkan dengan Zamak 3 sebesar 283 MPa—dan meningkatkan kekerasan keseluruhan bagian tersebut. Namun, peningkatan kekuatan ini disertai dengan sedikit penurunan keuletan. Ini sangat spesifik untuk komponen otomotif, bobot roda, dan suku cadang yang mengalami tekanan mekanis sedang.
Zamak 7: Fluiditas Tinggi untuk Desain Kompleks
Zamak 7 adalah variasi Zamak 3 dengan kemurnian tinggi, mengandung kandungan magnesium lebih rendah. Modifikasi halus ini secara dramatis meningkatkan fluiditas logam cair. Oleh karena itu, Zamak 7 adalah pilihan utama untuk pengecoran komponen kompleks berdinding sangat tipis yang memerlukan penyelesaian permukaan sempurna tanpa risiko penutupan dingin.
Panduan Perbandingan Paduan Inti
Kelas Paduan
Kekuatan Tarik
Fluiditas / Castabilitas
Aplikasi Utama
Zamak 3
283 MPa
Bagus sekali
Tujuan umum, bagian kosmetik, pelapisan
Zamak 5
331 MPa
Bagus
Suku cadang otomotif, braket dengan tekanan sedang
Zamak 7
283 MPa
Unggul
Dinding ultra-tipis, geometri yang sangat rumit
ZA-8
374 MPa
Adil
Komponen struktural bertekanan tinggi, tugas berat
Paduan ZA: Menentukan Suku Cadang Berkinerja Tinggi
Meskipun seri Zamak mendominasi manufaktur untuk keperluan umum, paduan Seng-Aluminium dirancang khusus untuk aplikasi tugas berat. Campuran ini dicirikan oleh kandungan aluminium yang jauh lebih tinggi, berkisar antara 8 hingga 27 persen. Kepadatan aluminium yang meningkat ini menghasilkan kekuatan tarik yang unggul, kekerasan yang luar biasa, dan ketahanan mulur yang luar biasa.
ZA-8: Juara Ruang Panas
ZA-8 mengandung sekitar 8 persen aluminium dan memiliki posisi yang sangat unik dalam matriks metalurgi. Ini adalah satu-satunya paduan aluminium tinggi yang dapat diproses menggunakan metode ruang panas yang sangat efisien. Pengecoran ruang panas memungkinkan waktu siklus lebih cepat dan biaya produksi lebih rendah. Karena ZA-8 memberikan kekuatan dan ketahanan mulur yang jauh lebih tinggi dibandingkan Zamak 5, ZA-8 berfungsi sebagai spesifikasi yang sangat baik untuk braket struktural, pengencang tegangan tinggi, dan bagian dekoratif yang berfungsi ganda sebagai elemen penahan beban.
Sebutan Global: Cara Menulis Spesifikasi dengan Benar
Titik kegagalan umum dalam pengadaan internasional adalah penggunaan nama paduan lokal tanpa padanannya yang terstandarisasi secara global. Bayangkan mengirimkan cetak biru yang hanya menyebutkan 'Zamak 3' ke fasilitas yang baru didirikan di luar negeri. Pemasok mungkin menggunakan bahan standar lokal yang memiliki ambang pengotor yang sedikit berbeda jika referensi silang tidak dipetakan secara eksplisit. Pengawasan ini dapat mengakibatkan kesalahan penerjemahan, penundaan produksi, atau penggunaan padanan bahasa lokal yang tidak bersertifikat.
Standar Internasional Umum
Untuk memastikan kepatuhan metalurgi yang ketat, spesifikasi pembelian harus mengacu silang pada standar regional.
Amerika Utara: American Society for Testing and Materials menggunakan kode alfanumerik tertentu. Zamak 3 ditetapkan sebagai ASTM B86 Alloy 3 atau AG40A. Zamak 5 adalah ASTM B86 Alloy 5 atau AC41A.
Eropa: Standar Eropa EN 12844 menggunakan matriks yang berbeda. Zamak 3 dikenali sebagai ZL0400, sedangkan Zamak 5 adalah ZL0410.
Asia: Di Jepang, standar JIS H 5301 berlaku. Di Tiongkok, standar GB/T 13818 digunakan.
Contoh Info Material yang Sempurna
Penjelasan materi yang profesional dan bebas ambiguitas pada gambar teknik sama sekali tidak memberikan ruang untuk interpretasi pemasok. Daripada menulis spesifikasi yang buruk seperti 'Material: Zamak 3', spesifikasi yang sempurna terlihat persis seperti ini:
Info multi-standar ini menjamin bahwa di mana pun suku cadang tersebut diproduksi, komposisi kimia dan sifat mekaniknya akan tetap sama.
Spesifikasi Dunia Nyata: Memilih Nilai untuk Komponen Tertentu
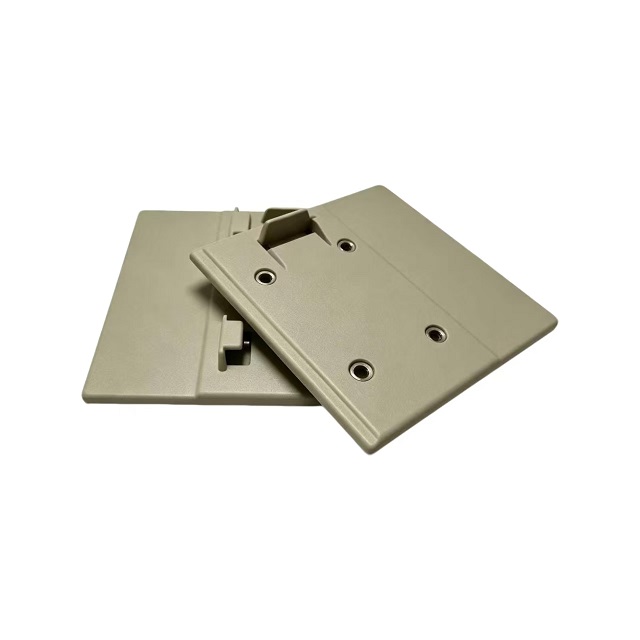
Menentukan Pelat Muka Zinc Die Casting
Pelat muka adalah komponen yang sangat terlihat yang digunakan pada perangkat rumah pintar, perlengkapan audio premium, dan kunci elektronik. Persyaratan utama untuk a pelat muka die casting seng adalah permukaan kosmetik yang sempurna dan kemampuan untuk menerima hasil akhir kelas atas dengan mulus seperti lapisan bubuk khusus. Karena tegangan struktural biasanya rendah dalam aplikasi ini, Zamak 3 adalah rekomendasi yang tidak dapat disangkal. Ini memberikan fluiditas yang diperlukan untuk menangkap detail estetika halus, logo, dan tekstur dalam cetakan, sekaligus menawarkan substrat terbaik untuk lapisan bubuk kosmetik yang tahan lama.
Menentukan Tutup Die-Casting Seng
Penutup dan penutup yang digunakan dalam kemasan kosmetik mewah atau aplikasi penyegelan cairan industri memerlukan kombinasi halus antara daya tarik estetika dan presisi fungsional. Sebuah premi tutup die-casting seng sering kali memerlukan pemasangan benang internal yang presisi di samping lapisan luar premium, seperti permukaan sandblasted. Zamak 3 secara umum cukup untuk mencapai tekstur sandblasted kelas atas. Namun, jika penutup digunakan dalam sistem fluida industri yang memerlukan torsi tinggi selama perakitan mekanis, Zamak 5 harus ditentukan untuk memberikan kekuatan tarik tambahan yang diperlukan untuk mencegah ulir internal terkelupas di bawah tekanan kuat.
Mengapa Anda Harus Berkonsultasi dengan Pakar Sebelum Menyelesaikan Spesifikasi
Keterlibatan Pemasok Awal
Bahkan dengan pemahaman yang kuat tentang sifat-sifat paduan, mengunci spesifikasi material dalam isolasi total dapat menyebabkan inefisiensi produksi yang tidak terduga. Strategi pengadaan yang paling sukses melibatkan kolaborasi mendalam dengan para ahli manufaktur sebelum spesifikasi diselesaikan. Membawa mitra produksi Anda ke dalam percakapan selama fase desain awal memungkinkan profesional layanan die casting seng untuk memanfaatkan data empiris mereka tentang bagaimana perilaku paduan yang berbeda dalam geometri cetakan tertentu.
Desain untuk Kemampuan Manufaktur
Melalui analisis Desain untuk Kemampuan Manufaktur yang komprehensif, para insinyur menggunakan perangkat lunak simulasi aliran cetakan yang canggih untuk memprediksi secara akurat bagaimana logam cair akan mengisi rongga. Jika Anda menentukan Zamak 5 untuk bagian yang sangat kompleks dan berdinding tipis, analisis mungkin menunjukkan risiko porositas yang tinggi. Tim teknik kemudian dapat dengan cerdas merekomendasikan peralihan ke Zamak 7 untuk meningkatkan fluiditas. Hal ini secara sempurna menyeimbangkan kebutuhan Anda akan kinerja dengan masa pakai alat yang optimal dan waktu siklus yang lebih cepat.
Siap Mengoptimalkan Strategi Pengadaan Anda?
Memilih kadar paduan tertentu adalah keputusan yang sangat strategis yang berdampak langsung pada keberhasilan siklus hidup manufaktur Anda. Spesifikasi yang tepat memastikan hasil produksi yang lebih baik, mengurangi risiko kegagalan komponen, dan pada akhirnya menurunkan biaya jangka panjang Anda. Meskipun Zamak 3 tetap menjadi pilihan paling aman dan serbaguna untuk sebagian besar proyek, komponen dengan tekanan tinggi atau sangat rumit mungkin memerlukan properti khusus Zamak 5, ZA-8, atau Zamak 7.
Selalu ingat untuk menyertakan kode standar global pada gambar teknik Anda untuk mencegah kebingungan rantai pasokan. Jika saat ini Anda sedang menyusun lembar spesifikasi dan memerlukan validasi ahli, jelajahi solusi manufaktur tingkat lanjut dan temukan parameter produk yang cocok untuk proyek Anda di https://www.js-nbi.com untuk mendapatkan keunggulan kompetitif di pasar Anda.
Pertanyaan Umum
Q1: Paduan seng apa yang paling umum digunakan dalam die casting?
Zamak 3 adalah kelas yang paling banyak digunakan secara global. Ini menyumbang sebagian besar dari seluruh volume produksi karena keseimbangan sifat fisik yang sangat baik, kemampuan pengecoran yang sangat andal, dan opsi penyelesaian yang serbaguna.
Q2: Bisakah saya menulis 'Zamak' pada spesifikasi pembelian saya?
Tidak. Istilah ini mengacu pada seluruh kelompok paduan, bukan bahan tertentu. Anda harus secara eksplisit menentukan grade yang tepat, seperti Zamak 3 atau Zamak 5, karena setiap grade memiliki sifat mekanik, tingkat penyusutan, dan profil kekuatan yang sangat berbeda yang akan berdampak langsung pada kinerja produk Anda.
Q3: Nilai mana yang terbaik untuk suku cadang yang perlu dilapisi listrik atau dilapisi bubuk?
Zamak 3 dan Zamak 7 umumnya dianggap sebagai nilai terbaik untuk penyelesaian permukaan berkualitas tinggi. Produk ini menawarkan porositas yang sangat rendah dan kehalusan permukaan yang luar biasa, menjadikannya ideal untuk komponen konsumen yang memerlukan perawatan estetika premium tanpa risiko melepuh.
Q4: Apa perbedaan antara campuran aluminium standar dan tinggi?
Nilai standar biasanya mengandung sekitar 4 persen aluminium, yang membuatnya sangat mudah diproses menggunakan mesin ruang panas standar dan hemat biaya. Campuran aluminium tinggi mengandung jumlah yang jauh lebih tinggi, berkisar antara 8 hingga 27 persen. Meskipun bahan ini menawarkan kekuatan tarik yang unggul dan kinerja yang lebih baik pada suhu tinggi, bahan ini sering kali lebih rumit untuk dicor.
Q5: Bagaimana cara memastikan pemasok luar negeri menggunakan bahan yang benar?
Selalu sertakan standar referensi silang global langsung dalam spesifikasi pembelian Anda. Di samping nama umum, Anda harus menyertakan padanan internasionalnya seperti ASTM B86 Alloy 3, EN 12844 ZL0400, atau GB/T 13818 ZZnAl4. Praktik ini memastikan kejelasan mutlak di seluruh rantai pasokan global dan secara aktif mencegah penggantian material tanpa izin.
Q6: Apa yang terjadi jika bahan bakunya mengandung terlalu banyak timbal atau timah?
Jika elemen jejak seperti timbal, timah, atau kadmium melebihi batas ketat yang ditetapkan dalam standar ASTM atau GB, logam menjadi sangat rentan terhadap cacat yang disebut korosi intergranular. Di lingkungan yang hangat atau lembab, korosi ini menyerang batas butir logam, menyebabkan bagian tersebut membengkak secara fisik, retak, dan akhirnya hancur.
Ketebalan dinding memainkan peran besar dalam aliran cetakan. Jika komponen Anda memiliki dinding ultra-tipis di bawah 1,0 mm, paduan standar mungkin mengeras sebelum cetakan terisi penuh, sehingga menyebabkan penutup dingin. Dalam skenario khusus ini, para insinyur harus menentukan Zamak 7. Kemurniannya yang lebih tinggi dan kandungan magnesium yang lebih rendah secara dramatis meningkatkan fluiditas logam cair, sehingga dengan mudah mengisi geometri yang rumit.
Nanjing Best International Co., Ltd. adalah produsen dan pemasok komponen industri terkemuka yang berbasis di Cina. Pabrik kami terletak di Kota Changzhou, yang dapat dicapai dengan mudah dalam waktu 1,5 jam dengan mobil dari Nanjing.