Att skriva ett tillverkningsspecifikationsblad är ett avgörande ansvar för både inköpschefer och maskiningenjörer. Föreställ dig detta scenario. Ett inköpsteam packar ivrigt upp en mycket efterlängtad batch med 10 000 komponenter. Inom en vecka upptäcker de att delarna har krympt ur tolerans eller lider av allvarliga blåsor på ytan. Denna mardröm härrör vanligtvis från ett enda skrivfel. Att hitta den perfekta balansen i en köpspecifikation är notoriskt svårt. En specifikation som är för vag leder oundvikligen till dålig delprestanda och kvalitetsinkonsekvenser. Däremot kan en alltför restriktiv specifikation i onödan öka produktionskostnaderna och kraftigt begränsa dina leverantörsalternativ.
Som en förstklassig tillverkningsprocess, anpassad zinkpressgjutning utmärker sig för att producera högprecision, hållbara och kostnadseffektiva metallkomponenter. Men att bara skriva 'zink' eller 'zinklegering' på en teknisk ritning är ett recept på katastrof. Olika metallurgiska blandningar har mycket olika mekaniska egenskaper, krympningshastigheter och termiska egenskaper.
Huvudsyftet med den här guiden är att vägleda köpare och ingenjörer till exakt vilken klass de ska nämna på deras ritningar. Genom att grundligt förstå mekaniska egenskaper, korsreferensera globala standarder och analysera specifika produktmiljöer för slutanvändning, kan inköpsteam säkra tillförlitliga komponenter för sina globala leveranskedjor.
Nyckel takeaways
Precision är nyckeln: Att namnge en specifik kvalitet som Zamak 3 eller ZA-8 säkerställer konsekventa mekaniska egenskaper och förhindrar leverantörsgissningar.
Industristandarden: För över 70 procent av skräddarsydda metallformningsprojekt erbjuder Zamak 3 den optimala balansen mellan gjutbarhet, efterbehandlingskapacitet och kostnadseffektivitet.
Global Standards Matter: En robust inköpsspecifikation måste inkludera den regionala standardbeteckningen – som ASTM, EN, JIS eller GB – tillsammans med det gemensamma legeringsnamnet för att garantera tydlighet över internationella gränser.
Applikation dikterar klass: Olika konsument- och industrikomponenter kräver mycket specifika kvaliteter beroende på deras unika krav på strukturell integritet, slagtålighet eller premium ytbehandlingar.
Expertkonsultation: Samarbete med professionella tillverkningsexperter tidigt i designfasen hjälper ingenjörer att låsa in den mest kostnadseffektiva materialspecifikationen innan dyra verktyg börjar.
Branschtrender: skiftet mot precisionsmetallurgi
Nya marknadsdata avslöjar en tydlig förändring i upphandlingsstrategier inom metallformningssektorn. När industrier strävar efter aggressiv lättviktning – särskilt inom bil- och konsumentelektronik – kan ingenjörer inte längre lita på säkra, överkonstruerade generiska materialsamtal. Strikta miljöbestämmelser och behovet av att minska koldioxidavtryck tvingar leverantörskedjor att kräva mycket optimerad metallurgisk data. Köpare specificerar nu mycket specifika kvaliteter för att uppnå tunnare väggar och minska användningen av råmaterial utan att offra draghållfastheten. Denna strategiska förändring minskar inte bara utsläppen under massproduktion utan förhindrar också de dolda kostnaderna förknippade med sekundära legeringsföroreningar.
Varför vaga materialspecifikationer misslyckas i produktionen
Faran med allmänna bildtexter
När en inköpsspecifikation bara listar 'Zinklegering' som grundkrav, öppnar den oavsiktligt slussarna för allvarliga tillverkningsrisker. Generiska förklaringar tillåter leverantörer att använda den råvara som för närvarande är billigast eller mest lättillgänglig på den lokala marknaden. Följaktligen påverkar denna variation direkt metallens krympningshastighet när den svalnar inuti formhåligheten. Om ett verktyg uttryckligen är utformat för krymphastigheten för Zamak 3, men leverantören ersätter en annan legeringsblandning, kommer de resulterande delarna inte att uppfylla strikta dimensionstoleranser.
Dessutom leder felaktigt val av legering ofta till allvarlig inre porositet, minskad draghållfasthet och för tidigt strukturellt brott under kontinuerlig belastning. Om element som bly, tenn eller kadmium överskrider strikta metallurgiska gränser, blir de resulterande delarna mycket känsliga för intergranulär korrosion. Denna osynliga defekt gör att komponenten sväller, spricker eller sönderfaller med tiden.
Rollen av en exakt köpspecifikation
Till skillnad från lösa riktlinjer fungerar en noggrant definierad materialspecifikation som ett bindande tekniskt kontrakt. Det skyddar aktivt köparen genom att upprätta en mätbar, juridiskt sund baslinje för kvalitetskontroll och metallurgisk testning. När du anger ett exakt betyg, standardiserar du samtidigt offertprocessen. Flera tillverkare tvingas lämna offerter baserat på exakt samma råvarukostnader. Denna transparens gör att inköpsteam kan jämföra bud på ett korrekt sätt utan rädsla för dolda materialnedgraderingar.
Balansera kostnad och prestanda
Även om underspecificering leder till katastrofala delfel, kan överspecificering öka produktionsbudgetarna i onödan. Att kräva en högpresterande, högkopparlegering som Zamak 2 för ett enkelt kosmetiskt skydd tvingar ditt företag att betala en premie för mekaniska egenskaper som produkten aldrig faktiskt kommer att använda. Specifikt anpassar en exakt specifikation råvarukostnaden direkt till komponentens funktionskrav.
Zamak-serien: Grunden för anpassad metallformning
Zamak-familjen av legeringar – en akronym som kommer från de tyska namnen för zink, aluminium, magnesium och koppar – utgör den absoluta ryggraden i pressgjutningsindustrin. Att förstå nyanserna mellan dessa kvaliteter är avgörande för korrekt materialval.
Zamak 3: Den universella standarden
Bland de tillgängliga alternativen är Zamak 3 det obestridda standardvalet. Den står för den stora majoriteten av alla zinkgjutgods som produceras globalt. Den innehåller cirka 4 procent aluminium och en mycket liten, noggrant kontrollerad mängd magnesium för att förhindra korrosion. Zamak 3 erbjuder den bästa övergripande balansen av fysiska egenskaper. Den visar utmärkt långtidsdimensionell stabilitet, vilket gör den idealisk för precisionsdetaljer. Dessutom ger den en felfri yta som lätt accepterar plätering, målning och kromatbehandlingar.
Zamak 5: För ökad styrka
När en komponent kräver högre mekanisk hållfasthet än standardkvaliteter kan ge, är Zamak 5 den logiska uppgraderingen. Den primära metallurgiska skillnaden är tillsatsen av cirka 1 procent koppar. Denna specifika koppartillsats ökar avsevärt draghållfastheten – upp till 331 MPa jämfört med Zamak 3 vid 283 MPa – och höjer delens totala hårdhet. Denna ökade hållfasthet kommer dock till den mindre kostnaden av något minskad duktilitet. Den är mycket specificerad för fordonskomponenter, hjulvikter och delar som utsätts för måttlig mekanisk belastning.
Zamak 7: High Fluidity for Complex Designs
Zamak 7 är en variant av Zamak 3 med hög renhet, som innehåller lägre magnesiumhalt. Denna subtila modifiering ökar dramatiskt flytbarheten hos den smälta metallen. Följaktligen är Zamak 7 det främsta valet för att gjuta komplexa, ultratunnväggiga komponenter som kräver oklanderlig ytfinish utan risk för kalla stängningar.
Jämförelseguide för kärnlegeringar
Legeringskvalitet
Draghållfasthet
Fluiditet / gjutbarhet
Primär tillämpning
Zamak 3
283 MPa
Excellent
Allmänna ändamål, kosmetiska delar, plätering
Zamak 5
331 MPa
Bra
Bildelar, måttligt belastade fästen
Zamak 7
283 MPa
Överlägsen
Ultratunna väggar, mycket intrikata geometrier
ZA-8
374 MPa
Rättvis
Högspänningskonstruktionskomponenter, tunga
ZA-legeringar: Specificerar för högpresterande delar
Medan Zamak-serien dominerar allmän tillverkning, är zink-aluminiumlegeringar speciellt konstruerade för tunga applikationer. Dessa blandningar kännetecknas av en betydligt högre aluminiumhalt som sträcker sig från 8 till 27 procent. Denna ökade aluminiumdensitet översätter till överlägsen draghållfasthet, exceptionell hårdhet och enastående krypmotstånd.
ZA-8: The Hot-Chamber Champion
ZA-8 innehåller cirka 8 procent aluminium och har en mycket unik position i den metallurgiska matrisen. Det är den enda högaluminiumlegeringen som kan bearbetas med den högeffektiva varmkammarmetoden. Varmkammargjutning möjliggör snabbare cykeltider och lägre produktionskostnader. Eftersom ZA-8 ger betydligt högre hållfasthet och krypmotstånd än Zamak 5, fungerar den som en utmärkt specifikation för strukturella fästen, högspänningsfästen och dekorativa delar som fungerar som bärande element.
Globala beteckningar: Hur man skriver specifikationen korrekt
En vanlig felpunkt vid internationell upphandling är användningen av lokaliserade legeringsnamn utan deras globala standardiserade motsvarigheter. Föreställ dig att skicka en ritning som endast anger 'Zamak 3' till en nybyggd anläggning utomlands. Leverantören kan använda ett lokalt standardmaterial som har något olika föroreningsgränser om korsreferensen inte uttryckligen kartläggs. Denna förbiseende kan leda till översättningsfel, produktionsförseningar eller användning av en ocertifierad lokal motsvarighet.
Gemensamma internationella standarder
För att säkerställa strikt metallurgisk överensstämmelse måste en inköpsspecifikation korsreferera den regionala standarden.
Nordamerika: American Society for Testing and Materials använder specifika alfanumeriska koder. Zamak 3 är betecknad som ASTM B86 Alloy 3 eller AG40A. Zamak 5 är ASTM B86 Alloy 5 eller AC41A.
Europa: Den europeiska standarden EN 12844 använder en annan matris. Zamak 3 är erkänt som ZL0400, medan Zamak 5 är ZL0410.
Asien: I Japan gäller JIS H 5301-standarden. I Kina används standarden GB/T 13818.
Exempel på en bildtext för perfekt material
En professionell, oklarhetsfri materialtext på en teknisk ritning lämnar absolut inget utrymme för leverantörstolkning. Istället för att skriva en dålig spec som 'Material: Zamak 3', ser en felfri specifikation ut exakt så här:
Denna multi-standard förklaring garanterar att oavsett var delen tillverkas i världen, kommer den kemiska sammansättningen och mekaniska egenskaperna att förbli identiska.
Real-World-specifikationer: Välja betyg för specifika komponenter
Specificering av en formgjutningsplatta för zink
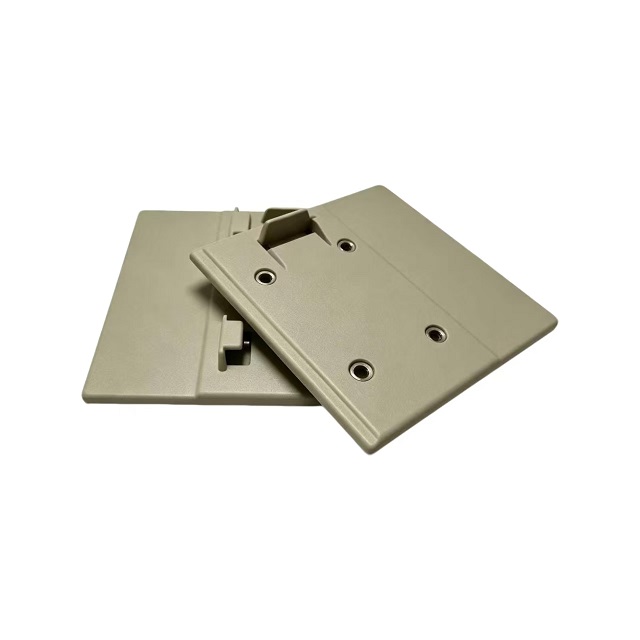
Frontpaneler är mycket synliga komponenter som används i smarta hemenheter, premiumljudutrustning och elektroniska låsset. De primära kraven för en zinkpressgjutna frontplatta är en felfri kosmetisk yta och förmågan att sömlöst acceptera high-end finish som anpassad pulverlackering. Eftersom strukturell spänning vanligtvis är låg i dessa applikationer, är Zamak 3 den obestridda rekommendationen. Det ger den nödvändiga flytbarheten för att fånga fina estetiska detaljer, logotyper och texturer i formen, samtidigt som det erbjuder det bästa substratet för hållbar kosmetisk pulverlackering.
Specificering av en zinkgjutkapsyl
Kapsyler och förslutningar som används i lyxiga kosmetikaförpackningar eller industriella vätsketätningar kräver en delikat kombination av estetisk tilltalande och funktionell precision. En premie zinkpressgjutningslock kräver ofta exakt invändig gängning tillsammans med en förstklassig yttre finish, såsom en sandblästrad yta. Zamak 3 är i allmänhet tillräckligt för att uppnå den högklassiga sandblästrade texturen. Men om locket används i ett industriellt vätskesystem som kräver högt vridmoment under mekanisk montering, bör Zamak 5 specificeras för att ge den extra draghållfasthet som krävs för att förhindra att de inre gängorna lossnar under intensivt tryck.
Varför du bör rådfråga experter innan du slutför specifikationer
Tidig leverantörsengagemang
Även med en gedigen förståelse av legeringsegenskaper kan låsning av en materialspecifikation i total isolering leda till oförutsedda tillverkningsineffektiviteter. De mest framgångsrika upphandlingsstrategierna involverar djupgående samarbete med tillverkningsexperter innan specifikationen slutförs. Att ta med din tillverkningspartner i samtalet under den inledande designfasen tillåter professionella zinkpressgjutningstjänster för att använda deras empiriska data om hur olika legeringar beter sig i specifika formgeometrier.
Design för tillverkningsbarhet
Genom omfattande analys av Design for Manufacturability använder ingenjörer avancerad mjukvara för simulering av mögelflöden för att exakt förutsäga hur smält metall kommer att fylla kaviteten. Om du har specificerat Zamak 5 för en mycket komplex, tunnväggig del, kan analysen avslöja en hög risk för porositet. Ingenjörsteamet kan sedan intelligent rekommendera att svänga till Zamak 7 för att förbättra flytbarheten. Detta balanserar perfekt ditt behov av prestanda med optimal verktygslivslängd och snabbare cykeltider.
Är du redo att optimera din inköpsstrategi?
Att välja en specifik legeringskvalitet är ett mycket strategiskt beslut som direkt påverkar framgången för din tillverkningslivscykel. En exakt specifikation säkerställer bättre tillverkningsresultat, minskar risken för delfel och sänker i slutändan dina långsiktiga kostnader. Även om Zamak 3 fortfarande är det säkraste och mest mångsidiga valet för de flesta projekt, kan högstress eller mycket intrikata delar kräva de specialiserade egenskaperna hos Zamak 5, ZA-8 eller Zamak 7.
Kom alltid ihåg att inkludera globala standardkoder på dina tekniska ritningar för att förhindra förvirring i leveranskedjan. Om du för närvarande utarbetar ett specifikationsblad och behöver expertvalidering, utforska de avancerade tillverkningslösningarna och hitta exakt matchande produktparametrar för ditt projekt på https://www.js-nbi.com för att säkerställa en mycket konkurrensfördel på din marknad.
FAQ
F1: Vilken är den vanligaste zinklegeringen som används vid pressgjutning?
Zamak 3 är den mest använda kvaliteten i världen. Den står för den stora majoriteten av all produktionsvolym på grund av dess utmärkta balans mellan fysiska egenskaper, mycket pålitliga gjutbarhet och mångsidiga efterbehandlingsalternativ.
F2: Kan jag bara skriva 'Zamak' på min köpspecifikation?
Nej. Termen avser en hel familj av legeringar, inte ett specifikt material. Du måste uttryckligen ange den exakta kvaliteten, som Zamak 3 eller Zamak 5, eftersom varje kvalitet har väldigt olika mekaniska egenskaper, krymphastigheter och hållfasthetsprofiler som direkt påverkar din produkts prestanda.
F3: Vilken kvalitet är bäst för delar som behöver galvaniseras eller pulverlackeras?
Zamak 3 och Zamak 7 anses generellt vara de absolut bästa kvaliteterna för ytfinish av hög kvalitet. De erbjuder exceptionellt låg porositet och utmärkt ytjämnhet, vilket gör dem idealiska för synliga konsumentdelar som kräver förstklassiga estetiska behandlingar utan risk för blåsor.
F4: Vad är skillnaden mellan standard- och högaluminiumblandningar?
Standardkvaliteter innehåller vanligtvis cirka 4 procent aluminium, vilket gör dem otroligt lätta att bearbeta med standard, kostnadseffektiv varmkammarmaskineri. Blandningar med högt aluminiuminnehåll innehåller mycket högre mängder, från 8 till 27 procent. Även om de erbjuder överlägsen draghållfasthet och bättre prestanda vid förhöjda temperaturer, är de ofta mer komplicerade att gjuta.
F5: Hur säkerställer jag att utländska leverantörer använder rätt material?
Inkludera alltid den globala korsreferensstandarden direkt i din köpspecifikation. Vid sidan av det vanliga namnet bör du inkludera dess internationella motsvarigheter som ASTM B86 Alloy 3, EN 12844 ZL0400 eller GB/T 13818 ZZnAl4. Denna praxis säkerställer absolut tydlighet över hela den globala försörjningskedjan och förhindrar aktivt obehörig materialsubstitution.
F6: Vad händer om råvaran innehåller för mycket bly eller tenn?
Om spårämnen som bly, tenn eller kadmium överskrider de strikta gränserna som anges i ASTM- eller GB-standarder, blir metallen mycket känslig för en defekt som kallas intergranulär korrosion. I varma eller fuktiga miljöer angriper denna korrosion metallens korngränser, vilket gör att delen fysiskt sväller, spricker och så småningom sönderfaller.
F7: Hur påverkar väggtjocklek materialval?
Väggtjocklek spelar en stor roll i mögelflödet. Om din komponent har ultratunna väggar under 1,0 mm, kan standardlegeringar stelna innan formen fylls helt, vilket orsakar kalla stängningar. I dessa specifika scenarier måste ingenjörer specificera Zamak 7. Dess högre renhet och lägre magnesiumhalt ökar dramatiskt flytbarheten hos den smälta metallen, vilket gör att den enkelt kan fylla intrikata geometrier.
Nanjing Best International Co., Ltd. är en ansedd tillverkare och leverantör av industriella komponenter baserad i Kina. Vår fabrik ligger i Changzhou City, som bekvämt kan nås inom 1,5 timme med bil från Nanjing.