La rédaction d'une fiche technique de fabrication est une responsabilité essentielle pour les responsables des achats et les ingénieurs en mécanique. Imaginez ce scénario. Une équipe d'approvisionnement déballe avec impatience un lot très attendu de 10 000 composants. En une semaine, ils découvrent que les pièces ont rétréci au-delà des tolérances ou souffrent de graves cloques en surface. Ce cauchemar découle généralement d’une seule erreur de rédaction. Il est notoirement difficile de trouver l’équilibre parfait dans une spécification d’achat. Une spécification trop vague entraîne inévitablement de mauvaises performances des pièces et des incohérences de qualité. En revanche, des spécifications trop restrictives peuvent inutilement augmenter les coûts de production et limiter considérablement les options de vos fournisseurs.
En tant que processus de fabrication de premier ordre, Le moulage sous pression de zinc sur mesure se distingue par la production de composants métalliques de haute précision, durables et rentables. Cependant, le simple fait d'écrire « zinc » ou « alliage de zinc » sur un dessin technique est une recette pour le désastre. Différents mélanges métallurgiques possèdent des propriétés mécaniques, des taux de retrait et des caractéristiques thermiques très différents.
L'objectif principal de ce guide est d'orienter les acheteurs et les ingénieurs sur la qualité exacte à nommer sur leurs plans. En comprenant parfaitement les propriétés mécaniques, en croisant les normes mondiales et en analysant les environnements d'utilisation finale des produits spécifiques, les équipes d'approvisionnement peuvent garantir des composants fiables pour leurs chaînes d'approvisionnement mondiales.
Points clés à retenir
La précision est la clé : nommer une qualité spécifique comme Zamak 3 ou ZA-8 garantit des propriétés mécaniques constantes et évite les incertitudes du fournisseur.
La norme de l'industrie : pour plus de 70 % des projets de formage de métaux sur mesure, Zamak 3 offre l'équilibre optimal entre coulabilité, capacités de finition et rentabilité.
Les normes mondiales sont importantes : une spécification d'achat solide doit inclure la désignation de la norme régionale, telle que ASTM, EN, JIS ou GB, ainsi que le nom commun de l'alliage pour garantir la clarté au-delà des frontières internationales.
L'application dicte la qualité : Différents composants grand public et industriels nécessitent des qualités très spécifiques en fonction de leurs exigences uniques en matière d'intégrité structurelle, de résistance aux chocs ou de traitements de surface de qualité supérieure.
Consultation d'experts : un partenariat avec des experts en fabrication professionnels dès le début de la phase de conception aide les ingénieurs à déterminer les spécifications de matériaux les plus rentables avant le début des outils coûteux.
Tendances de l’industrie : le virage vers la métallurgie de précision
Des données de marché récentes révèlent un changement distinct dans les stratégies d’approvisionnement dans le secteur du formage des métaux. Alors que les industries poussent à un allègement agressif, en particulier dans les secteurs de l’automobile et de l’électronique grand public, les ingénieurs ne peuvent plus compter sur des appels de matériaux génériques sûrs et sur-conçus. Des réglementations environnementales strictes et la nécessité de réduire l’empreinte carbone obligent les chaînes d’approvisionnement à exiger des données métallurgiques hautement optimisées. Les acheteurs spécifient désormais des qualités très spécifiques pour obtenir des parois plus fines et réduire l'utilisation de matières premières sans sacrifier la résistance à la traction. Ce changement stratégique réduit non seulement les émissions lors de la production de masse, mais évite également les coûts cachés associés aux impuretés secondaires des alliages.
Pourquoi les spécifications de matériaux vagues échouent en production
Le danger des légendes génériques
Lorsqu'une spécification d'achat mentionne simplement « Alliage de zinc » comme exigence de base, elle ouvre par inadvertance les vannes à de graves risques de fabrication. Les appels génériques permettent aux fournisseurs d'utiliser la matière première actuellement la moins chère ou la plus facilement disponible sur le marché local. Par conséquent, cette variation a un impact direct sur le taux de retrait du métal lors de son refroidissement à l’intérieur de la cavité du moule. Si un outil est explicitement conçu pour le taux de retrait du Zamak 3, mais que le fournisseur lui substitue un mélange d'alliage différent, les pièces obtenues ne respecteront pas les tolérances dimensionnelles strictes.
De plus, une sélection incorrecte d’alliage entraîne souvent une porosité interne importante, une résistance à la traction réduite et une défaillance structurelle prématurée sous charge continue. Si des éléments comme le plomb, l’étain ou le cadmium dépassent les limites métallurgiques strictes, les pièces obtenues deviennent très sensibles à la corrosion intergranulaire. Ce défaut invisible fait gonfler, craquer ou se désintégrer au fil du temps.
Le rôle d'une spécification d'achat précise
Contrairement aux directives vagues, une spécification de matériau étroitement définie fait office de contrat technique contraignant. Il protège activement l'acheteur en établissant une base de référence mesurable et juridiquement solide pour le contrôle qualité et les tests métallurgiques. Lorsque vous spécifiez une note précise, vous standardisez simultanément le processus de devis. Plusieurs fabricants sont obligés de proposer des devis basés exactement sur les mêmes coûts de matières premières. Cette transparence permet aux équipes d'approvisionnement de comparer avec précision les offres sans craindre des déclassements importants cachés.
Équilibrer les coûts et les performances
Alors qu’une sous-spécification conduit à une défaillance catastrophique des pièces, une sur-spécification peut inutilement gonfler les budgets de production. Exiger un alliage haute performance à haute teneur en cuivre comme le Zamak 2 pour un simple revêtement cosmétique oblige votre entreprise à payer un supplément pour des propriétés mécaniques que le produit n'utilisera jamais réellement. Plus précisément, une spécification précise aligne directement le coût des matières premières sur les exigences fonctionnelles du composant.
La série Zamak : la base du formage de métaux sur mesure
La famille d'alliages Zamak, un acronyme dérivé des noms allemands pour le zinc, l'aluminium, le magnésium et le cuivre, constitue l'épine dorsale absolue de l'industrie du moulage sous pression. Comprendre les nuances entre ces qualités est essentiel pour une sélection précise des matériaux.
Zamak 3 : La norme universelle
Parmi les options disponibles, Zamak 3 est le choix par défaut incontesté. Il représente la grande majorité de toutes les pièces moulées en zinc produites dans le monde. Il contient environ 4 pour cent d’aluminium et une très petite quantité étroitement contrôlée de magnésium pour prévenir la corrosion. Zamak 3 offre le meilleur équilibre global de propriétés physiques. Il démontre une excellente stabilité dimensionnelle à long terme, ce qui le rend idéal pour les pièces de précision. De plus, il fournit une surface impeccable qui accepte facilement les traitements de placage, de peinture et de chromate.
Zamak 5 : Pour plus de solidité
Lorsqu'un composant nécessite une résistance mécanique supérieure à celle que les qualités standard peuvent fournir, le Zamak 5 est la mise à niveau logique. La principale différence métallurgique réside dans l’ajout d’environ 1 pour cent de cuivre. Cet ajout spécifique de cuivre augmente considérablement la résistance à la traction (jusqu'à 331 MPa par rapport au Zamak 3 à 283 MPa) et augmente la dureté globale de la pièce. Cependant, cette résistance accrue se fait au prix d’une ductilité légèrement réduite. Il est hautement spécifié pour les composants automobiles, les masses d’équilibrage et les pièces soumises à des contraintes mécaniques modérées.
Zamak 7 : haute fluidité pour les conceptions complexes
Le Zamak 7 est une variante de haute pureté du Zamak 3, contenant une plus faible teneur en magnésium. Cette modification subtile augmente considérablement la fluidité du métal en fusion. Par conséquent, le Zamak 7 est le premier choix pour le moulage de composants complexes à parois ultra fines qui nécessitent des finitions de surface impeccables sans risque de fermeture à froid.
Composants structurels soumis à de fortes contraintes, robustes
ZA Alloys : spécifications pour les pièces hautes performances
Alors que la série Zamak domine la fabrication à usage général, les alliages zinc-aluminium sont spécifiquement conçus pour les applications lourdes. Ces mélanges se caractérisent par une teneur en aluminium nettement plus élevée, allant de 8 à 27 pour cent. Cette densité d'aluminium accrue se traduit par une résistance à la traction supérieure, une dureté exceptionnelle et une résistance au fluage exceptionnelle.
ZA-8 : Le champion de la chambre chaude
Le ZA-8 contient environ 8 pour cent d’aluminium et occupe une position tout à fait unique dans la matrice métallurgique. C'est le seul alliage à haute teneur en aluminium pouvant être traité à l'aide de la méthode très efficace de chambre chaude. Le moulage en chambre chaude permet des temps de cycle plus rapides et des coûts de production réduits. Étant donné que le ZA-8 offre une résistance et une résistance au fluage nettement supérieures à celles du Zamak 5, il constitue une excellente spécification pour les supports structurels, les fixations à haute tension et les pièces décoratives qui servent également d'éléments porteurs.
Désignations globales : comment rédiger correctement la spécification
Un point d’échec courant dans les achats internationaux est l’utilisation de noms d’alliages localisés sans leurs équivalents standardisés à l’échelle mondiale. Imaginez envoyer un plan spécifiant uniquement « Zamak 3 » à une installation nouvellement intégrée à l'étranger. Le fournisseur peut utiliser un matériau standard local qui possède des seuils d'impuretés légèrement différents si la référence croisée n'est pas explicitement cartographiée. Cet oubli peut entraîner des erreurs de traduction, des retards de production ou l'utilisation d'un équivalent local non certifié.
Normes internationales communes
Pour garantir une stricte conformité métallurgique, un cahier des charges d’achat doit faire référence à la norme régionale.
Amérique du Nord : L'American Society for Testing and Materials utilise des codes alphanumériques spécifiques. Zamak 3 est désigné comme ASTM B86 Alloy 3 ou AG40A. Zamak 5 est ASTM B86 Alloy 5 ou AC41A.
Europe : La norme européenne EN 12844 utilise une matrice différente. Zamak 3 est reconnu comme ZL0400, tandis que Zamak 5 est ZL0410.
Asie : Au Japon, la norme JIS H 5301 s'applique. En Chine, la norme GB/T 13818 est utilisée.
Exemple de légende de matériau parfait
Une légende de matériau professionnelle et sans ambiguïté sur un dessin technique ne laisse absolument aucune place à l'interprétation du fournisseur. Au lieu d'écrire une mauvaise spécification comme « Matériau : Zamak 3 », une spécification parfaite ressemble exactement à ceci :
Cette légende multistandard garantit que quel que soit le lieu de fabrication de la pièce dans le monde, la composition chimique et les propriétés mécaniques resteront identiques.
Spécifications du monde réel : choix de qualités pour des composants spécifiques
Spécification d'une plaque frontale en zinc moulé sous pression
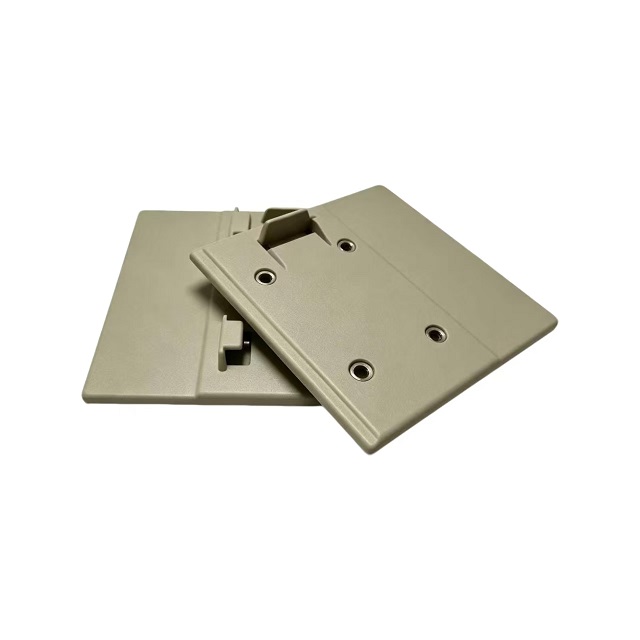
Les façades sont des composants très visibles utilisés dans les appareils domestiques intelligents, les équipements audio haut de gamme et les serrures électroniques. Les principales exigences pour un Les plaques frontales en zinc moulé sous pression offrent une surface cosmétique impeccable et la capacité d'accepter de manière transparente des finitions haut de gamme comme le revêtement en poudre personnalisé. Étant donné que les contraintes structurelles sont généralement faibles dans ces applications, le Zamak 3 est la recommandation incontestée. Il offre la fluidité nécessaire pour capturer les détails esthétiques fins, les logos et les textures dans le moule, tout en offrant le meilleur substrat pour un revêtement en poudre cosmétique durable.
Spécification d'un capuchon en zinc moulé sous pression
Les bouchons et les fermetures utilisés dans les emballages de cosmétiques de luxe ou dans les applications industrielles de scellement de fluides nécessitent une combinaison délicate d’esthétique et de précision fonctionnelle. Une prime Le capuchon en zinc moulé sous pression nécessite souvent un filetage interne précis ainsi qu'une finition externe de qualité supérieure, telle qu'une surface sablée. Le Zamak 3 est généralement suffisant pour obtenir cette texture sablée haut de gamme. Cependant, si le bouchon est utilisé dans un système fluide industriel nécessitant un couple élevé lors de l'assemblage mécanique, le Zamak 5 doit être spécifié pour fournir la résistance à la traction supplémentaire nécessaire pour empêcher les filetages internes de se dénuder sous une pression intense.
Pourquoi devriez-vous consulter des experts avant de finaliser les spécifications
Implication précoce des fournisseurs
Même avec une solide compréhension des propriétés des alliages, le fait de s’enfermer dans une spécification de matériau totalement isolée peut entraîner des inefficacités de fabrication imprévues. Les stratégies d'approvisionnement les plus efficaces impliquent une collaboration approfondie avec des experts en fabrication avant que les spécifications ne soient finalisées. Faire participer votre partenaire de fabrication à la conversation pendant la phase de conception initiale permet aux professionnels services de moulage sous pression de zinc pour utiliser leurs données empiriques sur le comportement de différents alliages dans des géométries de moules spécifiques.
Conception pour la fabricabilité
Grâce à une analyse complète de la conception pour la fabricabilité, les ingénieurs utilisent un logiciel avancé de simulation de flux de moule pour prédire avec précision la façon dont le métal en fusion remplira la cavité. Si vous avez spécifié Zamak 5 pour une pièce très complexe à paroi mince, l'analyse peut révéler un risque élevé de porosité. L’équipe d’ingénierie peut alors intelligemment recommander de passer au Zamak 7 pour améliorer la fluidité. Cela équilibre parfaitement votre besoin de performances avec une durée de vie optimale des outils et des temps de cycle plus rapides.
Prêt à optimiser votre stratégie d’approvisionnement ?
Le choix d'une nuance d'alliage spécifique est une décision hautement stratégique qui a un impact direct sur la réussite de votre cycle de vie de fabrication. Une spécification précise garantit de meilleurs résultats de fabrication, atténue le risque de défaillance des pièces et réduit finalement vos coûts à long terme. Bien que le Zamak 3 reste le choix le plus sûr et le plus polyvalent pour la majorité des projets, les pièces soumises à de fortes contraintes ou très complexes peuvent nécessiter les propriétés spécialisées du Zamak 5, du ZA-8 ou du Zamak 7.
N'oubliez jamais d'inclure les codes standard mondiaux dans vos dessins techniques pour éviter toute confusion dans la chaîne d'approvisionnement. Si vous rédigez actuellement une fiche technique et avez besoin d'une validation d'expert, explorez les solutions de fabrication avancées et trouvez les paramètres de produit correspondant exactement à votre projet sur https://www.js-nbi.com pour garantir un avantage hautement concurrentiel sur votre marché.
FAQ
Q1 : Quel est l’alliage de zinc le plus couramment utilisé dans le moulage sous pression ?
Le Zamak 3 est le grade le plus utilisé dans le monde. Il représente la grande majorité de tout le volume de production en raison de son excellent équilibre de propriétés physiques, de sa coulabilité extrêmement fiable et de ses options de finition polyvalentes.
Q2 : Puis-je simplement écrire « Zamak » sur mes spécifications d'achat ?
Non. Le terme fait référence à toute une famille d’alliages et non à un matériau spécifique. Vous devez spécifier explicitement la qualité exacte, telle que Zamak 3 ou Zamak 5, car chaque qualité présente des propriétés mécaniques, des taux de retrait et des profils de résistance très différents qui auront un impact direct sur les performances de votre produit.
Q3 : Quelle qualité convient le mieux aux pièces qui doivent être galvanisées ou revêtues de poudre ?
Le Zamak 3 et le Zamak 7 sont généralement considérés comme les meilleures qualités pour des finitions de surface de haute qualité. Ils offrent une porosité exceptionnellement faible et une excellente douceur de surface, ce qui les rend idéaux pour les pièces visibles qui nécessitent des traitements esthétiques haut de gamme sans risque de cloques.
Q4 : Quelle est la différence entre les mélanges standard et à haute teneur en aluminium ?
Les qualités standard contiennent généralement environ 4 % d’aluminium, ce qui les rend incroyablement faciles à traiter à l’aide de machines à chambre chaude standard et rentables. Les mélanges à haute teneur en aluminium contiennent des quantités beaucoup plus élevées, allant de 8 à 27 pour cent. Bien qu'ils offrent une résistance à la traction supérieure et de meilleures performances à des températures élevées, ils sont souvent plus complexes à couler.
Q5 : Comment puis-je m'assurer que les fournisseurs étrangers utilisent le bon matériau ?
Incluez toujours la norme de référence croisée globale directement dans vos spécifications d’achat. À côté du nom commun, vous devez inclure ses équivalents internationaux tels que ASTM B86 Alloy 3, EN 12844 ZL0400 ou GB/T 13818 ZZnAl4. Cette pratique garantit une clarté absolue tout au long de la chaîne d’approvisionnement mondiale et empêche activement la substitution de matériaux non autorisée.
Q6 : Que se passe-t-il si la matière première contient trop de plomb ou d’étain ?
Si des oligo-éléments comme le plomb, l'étain ou le cadmium dépassent les limites strictes définies dans les normes ASTM ou GB, le métal devient très sensible à un défaut appelé corrosion intergranulaire. Dans les environnements chauds ou humides, cette corrosion attaque les joints de grains du métal, provoquant un gonflement physique, des fissures et finalement une désintégration de la pièce.
Q7 : Comment l’épaisseur de la paroi affecte-t-elle le choix des matériaux ?
L'épaisseur des parois joue un rôle majeur dans le flux du moule. Si votre composant présente des parois ultra fines inférieures à 1,0 mm, les alliages standards peuvent se solidifier avant de remplir complètement le moule, provoquant des arrêts à froid. Dans ces scénarios spécifiques, les ingénieurs doivent spécifier le Zamak 7. Sa pureté plus élevée et sa faible teneur en magnésium augmentent considérablement la fluidité du métal en fusion, lui permettant de remplir facilement des géométries complexes.
Nanjing Best International Co., Ltd. est un fabricant et fournisseur réputé de composants industriels basé en Chine. Notre usine est située dans la ville de Changzhou, facilement accessible en 1,5 heure en voiture depuis Nanjing.